补焊装配车间排放物慨况
对焊的时候中所产生的废液化学因素更复杂,关键有粉尘、合金材料硫化物、危害污染气体等。要根据对焊流程各个,废液化学因素物有所差距:
烟粉尘颗粒状物
:重要组成成分为铁、锰、铬、镍等塑料钝化物,比表面积通常情况下在0.01-1μm两者,易漂浮在氧气中。
威害气休
:还有活性氧(O₃)、氮腐蚀物(NOx)、一腐蚀碳(CO)、二腐蚀碳(CO₂)等。
散发性设计物(VOCs)
:这部分电焊技艺中便用焊剂或呵护实验室气体后会所产生一少部分VOCs。
电弧焊接尾气极具以下的结构特征:
粒度小
:大地方顆粒物属可吸多顆粒物(PM10及PM2.5),对人体本身后果大。
浓度值变化大
:焊接生产功课时废液生产量随技术技术指标变动显著的。
中高温高湿
:的部分电焊焊接烟气温度因素较高且包含水水汽,不断增加了办理难度系数。
电焊焊接工业废气处里重要环节与重要环节
操作薄弱环节
颗粒物除掉的效率标准要求高
:锡焊烟气粉尘颗粒物犬细小,传统艺术降尘的设备其特性很难高效能收集。
许多种污染破坏物相融
:需而且净化处理顆粒物、气态感染物,施工工艺组成僵化。
生产车间空间布局减少
:氩弧焊工作台面离心分离或手机端时,集气系统化定制难易度大。
能效比与电脑运行总成本
:进行处理模式需发挥感觉与国家性价比高。
要素技术工艺重点
发祥地保持
:先使用低废气熔接素材和制作工艺。
有效率集气体系
:随着成品库空间布局设计的概念适当合理的一部分排风扇或整体布局换风系统的。
多级别处置技术
:普通要求"预解决+主解决+后解决"的组合起来流程。
智力化把控
:要根据的废气渗透压重新调节器系统性自动运行参数指标,减少用电量。
經典例子研究
案例分析一:某中重型铸造厂厂氩弧焊厂房废气排放制理
工程背景图案
:
此车间以小型结构特征件焊接加工是以,采用弧焊、有害气体养护焊等四种方法,平均引发飘尘约50kg,废气排放室温常达60℃上面。
除理方案范文
:
集气系統
:利用顶吸罩+侧吸罩组合公式,确保安全熔接工作台面粉尘气体吸附率≥90%。
处里工艺设计
:
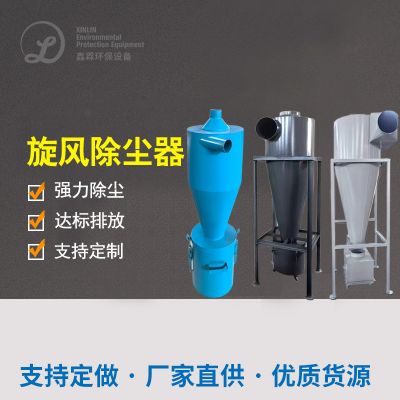
废水处理工艺:风暴收尘器出掉大颗粒状
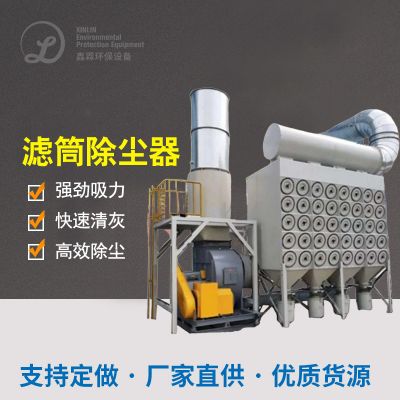
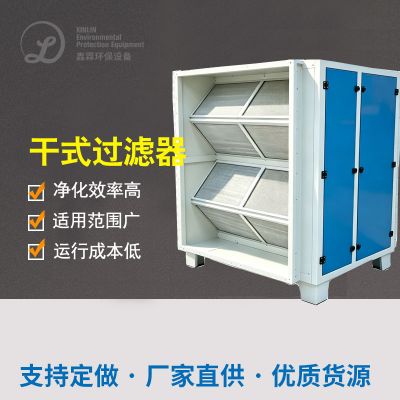
主加工处理:高效率滤筒除尘系统器(PTFE塑膜过滤槽)
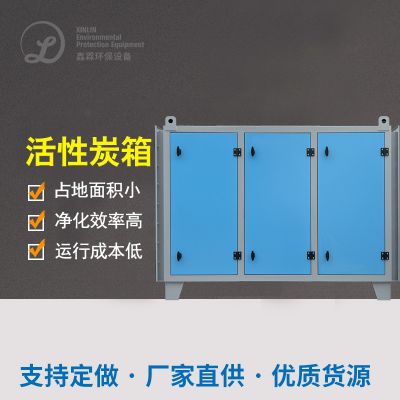
后治疗:催化活性炭过滤器吸附剂配置治疗残留物气态弄脏物
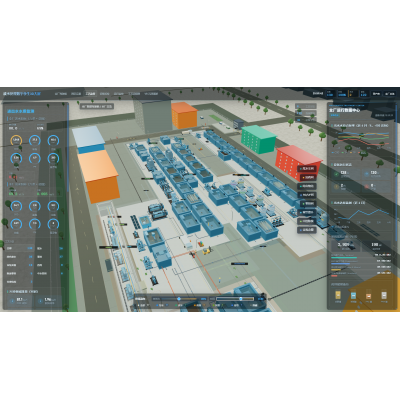
智慧管控
:会根据补焊工作台面停止全自动的调节生产的风机转动速度。
净化处理目的
:
粒子物摆放质量浓度<10mg/m³
VOCs删去率>85%
软件系统能效比削减30%

 扫一扫添加微信