案例一:某大型石油化工厂VOCs废气处理项目
项目背景
该厂的生产进程中生产不少含析出性生产物(VOCs)、加硫氢(H₂S)、氮脱色物(NOₓ)的废水排放,已有补救公用设施已难以考虑日渐坚持原则的节能规范标准。为加载国家节能减排优惠政策并改变附过自然环境,公司企业决策对废水排放补救机系统实施切实晋级工程建筑。
废气成分来源
- 原油蒸馏装置:产生含烃类、H₂S的不凝气。
- 催化裂化装置:排放含SO₂、NOₓ、烃类的废气。
- 油品储运过程:挥发烃类VOCs(如甲苯、二甲苯)。
处理工艺流程
- 预处理阶段:
- 除尘:旋风分离器+布袋除尘器去除颗粒物。
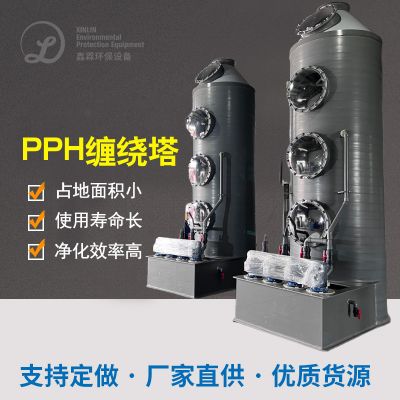
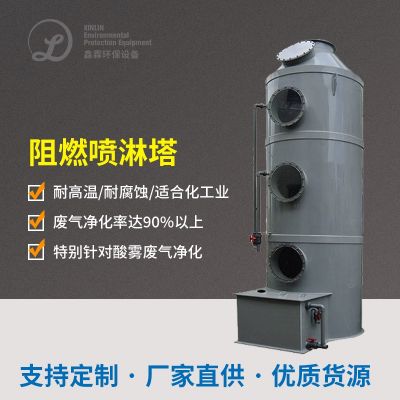
- 酸雾处理:酸雾吸收塔中和酸性气体。
- 核心处理阶段:
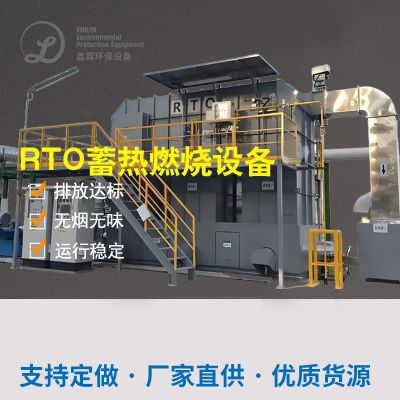
- 高浓度烃类废气:采用蓄热式氧化(RTO)技术,废气在高温(760-950℃)下氧化为CO₂和H₂O,热效率达85%以上。
- 低浓度硫化物废气:生物滴滤塔内微生物分解H₂S等恶臭物质。
- 深度净化阶段:
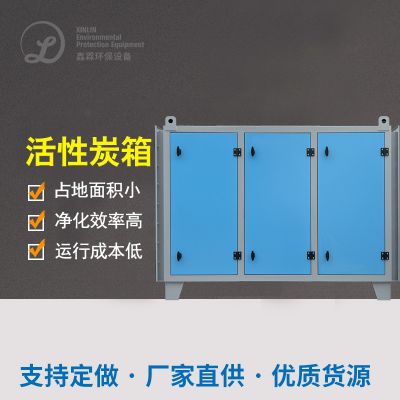
- 活性炭吸附:残留VOCs被吸附,饱和后蒸汽脱附再生,脱附气体返回RTO焚烧。
最终效果
- 污染物去除率:H₂S、SO₂、NOₓ去除率均超90%,VOCs总去除率98%以上。
- 排放浓度:远低于国家标准(如VOCs<50mg/m³),周边环境质量显著改善。
案例二:某精细化工企业苯系物废气治理项目
项目背景
该单位加工含苯、甲苯、二甲苯等危险VOCs的物理化学试剂,尾气对环镜和公司职员健康保健形成侵害。为复合洗涤加工规定,单位构建现代化治理工学院艺。
废气成分来源
- 反应釜挥发:苯系物、卤代烃等VOCs。
- 设备泄漏:少量烃类气体逸出。
处理工艺流程
- 吸附浓缩:
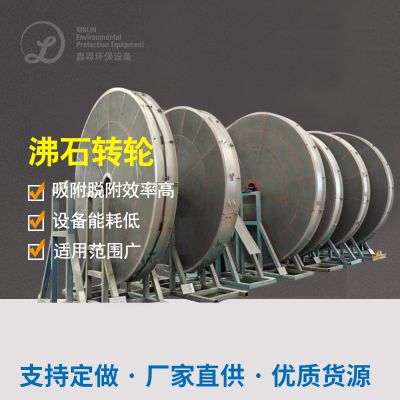
- 转轮吸附装置:利用分子筛或活性炭吸附低浓度VOCs,浓缩至高浓度(10-20倍)。
- 催化燃烧:
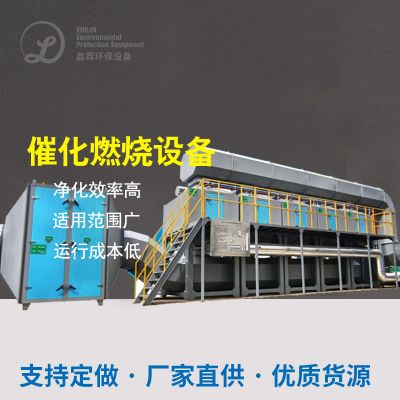
- 催化燃烧炉:浓缩废气在300-400℃、催化剂作用下氧化为CO₂和H₂O。
- 能量回收:
- 热交换系统:利用燃烧热量预热进气及活性炭脱附,能源回收率超85%。
最终效果
- 处理效率:VOCs去除率达99.5%以上,排放浓度稳定低于50mg/m³。
- 经济效益:通过热量回收,年降低运行成本约300万元。
案例三:某炼油厂废气升级改造项目
项目背景
厂家扩产造成烟气进行排放量不合格,烟气含烃类、H₂S、NOₓ等多样环境破坏物,急要技术提高以不合格进行排放量。
废气成分来源
- 原油蒸馏:不凝气含烃类、H₂S。
- 催化裂化:再生烟气含SO₂、NOₓ、CO。
- 油品挥发:储罐区VOCs(如烷烃、芳烃)。
处理工艺流程
- 分类处理:
- 含H₂S废气:碱洗塔(NaOH溶液吸收H₂S,生成Na₂S)。
- 含NOₓ废气:催化氧化脱硝(催化剂将NOₓ氧化为N₂O₅,水洗去除)。
- VOCs处理:
- 活性炭吸附-脱附:吸附烃类VOCs,饱和后蒸汽脱附,高浓度废气焚烧。
最终效果
- 去除率:H₂S、SO₂、NOₓ去除率均超90%,VOCs去除率95%以上。
- 排放达标:废气指标全面符合《石油炼制工业污染物排放标准》(GB 31570-2015)。
技术亮点与共性经验
- 工艺组合优化:
- 高浓度废气:优先选用RTO/催化燃烧,兼顾效率与节能。
- 低浓度废气:生物法或吸附浓缩-燃烧组合,降低成本。
- 能源回收:
- RTO、催化燃烧等设备热效率可达85%以上,实现能源循环利用。
- 智能监控:
- 配备在线监测系统(如VOCs、NOₓ传感器),实时调整工艺参数确保达标。

 扫一扫添加微信